Ламинация и её виды в упаковке
Как выбрать между сухой, мокрой и бессольвентной ламинацией
Выбор метода — это не вопрос вкуса дизайнера, а инженерная задача с конкретными ограничениями по температуре, скорости линии и требованиям к контакту с продуктом. Сухая ламинация держит рынок благодаря низкой стоимости оборудования и универсальности, но именно она даёт наибольшую эмиссию растворителей. Бессольвентная технология работает на двухкомпонентном клее при 40–50°C и требует до 36 часов на полную полимеризацию — это создаёт логистическую задержку, которую не все производства готовы закладывать в план.
| Метод | Скорость | Температура/сушка | Когда выбирать |
|---|---|---|---|
| Сухая | до 500 м/мин | сушка растворителя, быстрый цикл | непищевая упаковка, большие тиражи, бюджет ограничен |
| Мокрая | средняя | клей наносится в жидком виде, сушится после прижима | пористые/бумажные подложки, сложные многослойные конструкции |
| Бессольвентная | до 500 м/мин | 40–50°C, отверждение до 36 часов | пищевой контакт, требования к низкой эмиссии |
| Экструзионная | средняя-высокая | расплав полимера, без отдельной сушки | барьерные многослойные структуры |
На практике решение принимается по трём фильтрам: контактирует ли материал с продуктом напрямую, потребуется ли стерилизация или ретортирование, и насколько критична скорость выхода тиража. Бессольвентная ламинация плохо переносит высокие температуры при стерилизации — если упаковку планируют автоклавировать, это нужно проверять на этапе тестов, а не после запуска линии.
Какой метод выбрать для пищевой упаковки
Для еды выбор сужается до бессольвентной ламинации почти без альтернатив — и вот почему. При контакте ламинированного материала с продуктом компоненты адгезива способны мигрировать в содержимое. Компоненты адгезива способны мигрировать в содержимое при определённых условиях фасовки. Это проверяется тестами на соответствие регламенту ЕС 1935/2004. Это не абстрактная угроза «где-то в лаборатории» — это конкретный параметр, который проверяется тестами на соответствие регламенту ЕС 1935/2004, и без такой проверки поставка в пищевую отрасль в принципе не должна согласовываться.
Что делать на практике:
- Запрашивать у поставщика клея протокол миграционных испытаний, а не общий сертификат «food grade».
- Учитывать, что при фасовке горячих или жирных продуктов миграция усиливается — тесты нужно проводить в реальных условиях эксплуатации, а не при комнатной температуре.
- Для контейнеров с длительным сроком хранения выбирать бессольвентные системы с подтверждённой инертностью, даже если это дороже на этапе закупки.
Экологичность ламинированной упаковки — там, где маркетинг расходится с реальностью
Здесь придётся разочаровать тех, кто ставит крафт-пакет с ламинацией и пишет на нём «eco-friendly». Ламинированный картон — это композит: бумага плюс полимерная плёнка, склеенные так, что разделить их на сортировочном комплексе экономически нецелесообразно. При нагревании полиэтиленовая фольга в такой конструкции отделяется и скатывается в гранулы, из-за чего переработать материал в качественное вторсырьё почти невозможно — рециклинг получается нерентабельным, а итоговое сырьё низкого качества никому не нужно на рынке. Упаковка, которая визуально выглядит как «бумажная альтернатива пластику», по факту создаёт материал, который разлагается не быстрее обычного полиэтилена и физически не может быть переработан отдельно.
Индустрия это признаёт и ищет выход не в отказе от ламинации, а в замене плёнки на биоразлагаемые аналоги. Индустрия разрабатывает компостируемые альтернативы на основе биополимеров: такие структуры проектируются как компостируемые, без создания неразделимого композита. Проблема в том, что в России подобные материалы пока практически недоступны в промышленных объёмах — большинство локальных производителей продолжают работать на стандартных ПЭ- и ПП-плёнках, а компостируемые решения закупаются штучно под нишевые премиальные проекты. Если бренд действительно хочет заявлять экологичность, ему нужно либо закладывать импорт такой плёнки в бюджет, либо честно отказываться от зелёных формулировок на упаковке — компромиссного «немного экологично» здесь не существует.
Глянец против матовой ламинации — практическая разница
Разница не только в блеске. Матовая плёнка стоит дороже глянцевой всего на 5%, но заметно лучше скрывает потёртости при длительном хранении и транспортировке — это критично для премиум-сегмента, где упаковка живёт на полке месяцами. Глянец даёт более насыщенный цвет и контраст, но каждый отпечаток пальца и микроцарапина на нём видны сразу.
Рабочий приём, который редко описывают в обзорных статьях: выборочное UV-лакирование поверх матовой ламинации. Логотип или ключевой графический элемент покрывается глянцевым лаком, а фон остаётся матовым — за счёт разницы фактур создаётся визуальный акцент без дополнительного тиснения или фольгирования. Это дешевле фольги и работает почти на любом тираже.
Что такое ламинация и как устроены основные методы технически
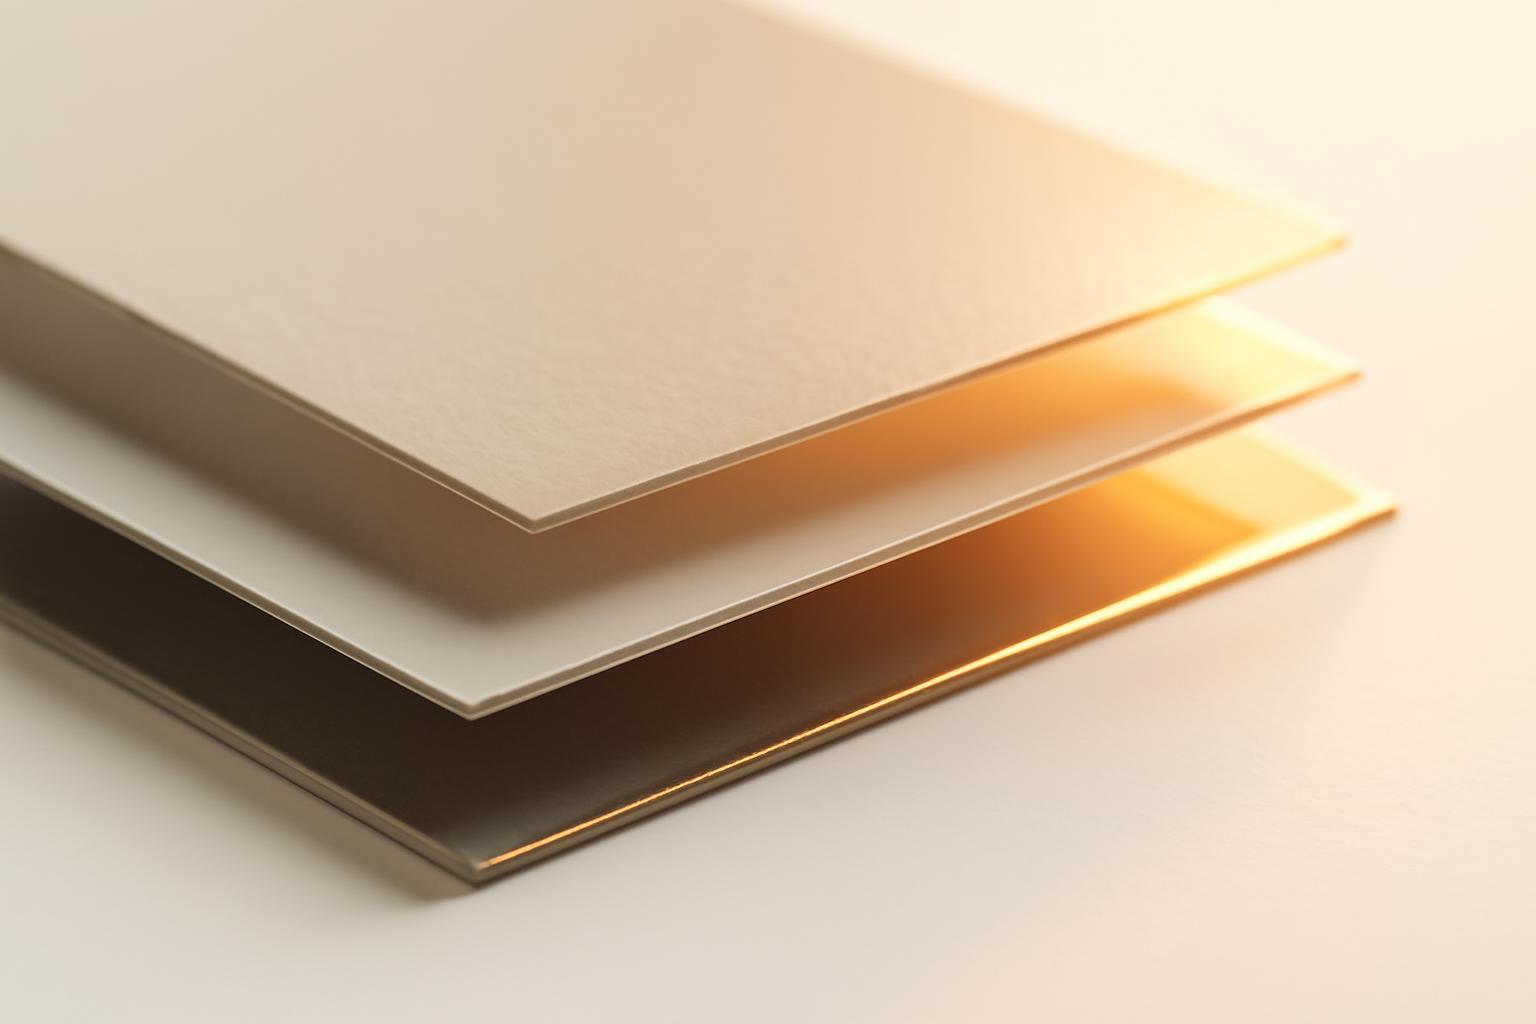
Ламинация — процесс соединения двух или более слоёв материала (обычно бумаги, картона или плёнки) через клеевой или полимерный слой, чтобы получить барьерные, защитные или декоративные свойства, недостижимые каждым материалом по отдельности.
Сухая ламинация
Клей на растворителе наносится на плёнку, растворитель испаряется в сушильной камере, затем плёнка прижимается к подложке горячим валом. Метод быстрый и универсальный, но сушка растворителя — источник основных выбросов летучих органических соединений.
Мокрая ламинация
Клей наносится во влажном виде и сразу прижимается к подложке, сушка идёт уже после соединения слоёв. Используется преимущественно для пористых материалов, которые хорошо впитывают клей — бумага, некоторые виды картона.
Бессольвентная ламинация
Двухкомпонентный клей без растворителя наносится при 40–50°C, полимеризация занимает до 36 часов. Метод даёт меньше выбросов адгезива по сравнению с сухой ламинацией — именно за счёт отсутствия испаряемого растворителя, а не за счёт «более чистого» состава клея. Дороже по оборудованию и требует терпения на этапе созревания рулона, но это плата за пищевую безопасность и экологический профиль.
Экструзионная ламинация
Расплавленный полимер наносится напрямую на подложку через экструдер, минуя отдельный клеевой слой. Хорошо подходит для барьерных многослойных структур, но плохо совместима с последующей переработкой — как и все композиты в этой категории.
Отдельный технический нюанс, который влияет на производство пакетов: толщина ламинирующей плёнки обычно держится в диапазоне 25–32 микрона. Увеличение толщины кажется логичным решением для повышения прочности, но на практике оно почти всегда ошибка: плёнка толще 32 микрон хуже прилегает на сложных сгибах пакета, увеличивает риск расслоения на угловых швах и заметно поднимает стоимость погонного метра без ощутимого выигрыша в защите. Если продукту нужна дополнительная прочность, правильнее менять не толщину плёнки, а плотность самого картона или количество слоёв в структуре.
Как принять решение и не переплатить
Собрать всё вместе можно в короткий порядок действий, который стоит проходить на этапе технического задания, а не после того, как тираж уже заказан.
- Определить, контактирует ли упаковка с продуктом напрямую — если да, других вариантов, кроме бессольвентной ламинации с протоколом миграционных испытаний, по сути нет.
- Проверить, нужна ли стерилизация или автоклавирование — это исключает часть бессольвентных систем и требует отдельного теста на термостойкость.
- Оценить т
Как выбрать между сухой, мокрой и бессольвентной ламинацией
Выбор метода — это не вопрос вкуса дизайнера, а инженерная задача с конкретными ограничениями по температуре, скорости линии и требованиям к контакту с продуктом. Сухая ламинация держит рынок благодаря низкой стоимости оборудования и универсальности, но именно она даёт наибольшую эмиссию растворителей. Бессольвентная технология работает на двухкомпонентном клее при 40–50°C и требует до 36 часов на полную полимеризацию — это создаёт логистическую задержку, которую не все производства готовы закладывать в план.
| Метод | Скорость | Температура/сушка | Когда выбирать |
|---|---|---|---|
| Сухая | до 500 м/мин | сушка растворителя, быстрый цикл | непищевая упаковка, большие тиражи, бюджет ограничен |
| Мокрая | средняя | клей наносится в жидком виде, сушится после прижима | пористые/бумажные подложки, сложные многослойные конструкции |
| Бессольвентная | до 500 м/мин | 40–50°C, отверждение до 36 часов | пищевой контакт, требования к низкой эмиссии |
| Экструзионная | средняя-высокая | расплав полимера, без отдельной сушки | барьерные многослойные структуры |
На практике решение принимается по трём фильтрам: контактирует ли материал с продуктом напрямую, потребуется ли стерилизация или ретортирование, и насколько критична скорость выхода тиража. Бессольвентная ламинация плохо переносит высокие температуры при стерилизации — если упаковку планируют автоклавировать, это нужно проверять на этапе тестов, а не после запуска линии.
Какой метод выбрать для пищевой упаковки
Для еды выбор сужается до бессольвентной ламинации почти без альтернатив — и вот почему. При контакте ламинированного материала с продуктом компоненты адгезива способны мигрировать в содержимое. Компоненты адгезива способны мигрировать в содержимое при определённых условиях фасовки. Это проверяется тестами на соответствие регламенту ЕС 1935/2004. Это не абстрактная угроза «где-то в лаборатории» — это конкретный параметр, который проверяется тестами на соответствие регламенту ЕС 1935/2004, и без такой проверки поставка в пищевую отрасль в принципе не должна согласовываться.
Что делать на практике:
- Запрашивать у поставщика клея протокол миграционных испытаний, а не общий сертификат «food grade».
- Учитывать, что при фасовке горячих или жирных продуктов миграция усиливается — тесты нужно проводить в реальных условиях эксплуатации, а не при комнатной температуре.
- Для контейнеров с длительным сроком хранения выбирать бессольвентные системы с подтверждённой инертностью, даже если это дороже на этапе закупки.
Экологичность ламинированной упаковки — там, где маркетинг расходится с реальностью
Здесь придётся разочаровать тех, кто ставит крафт-пакет с ламинацией и пишет на нём «eco-friendly». Ламинированный картон — это композит: бумага плюс полимерная плёнка, склеенные так, что разделить их на сортировочном комплексе экономически нецелесообразно. При нагревании полиэтиленовая фольга в такой конструкции отделяется и скатывается в гранулы, из-за чего переработать материал в качественное вторсырьё почти невозможно — рециклинг получается нерентабельным, а итоговое сырьё низкого качества никому не нужно на рынке. Упаковка, которая визуально выглядит как «бумажная альтернатива пластику», по факту создаёт материал, который разлагается не быстрее обычного полиэтилена и физически не может быть переработан отдельно.
Индустрия это признаёт и ищет выход не в отказе от ламинации, а в замене плёнки на биоразлагаемые аналоги. Индустрия разрабатывает компостируемые альтернативы на основе биополимеров: такие структуры проектируются как компостируемые, без создания неразделимого композита. Проблема в том, что в России подобные материалы пока практически недоступны в промышленных объёмах — большинство локальных производителей продолжают работать на стандартных ПЭ- и ПП-плёнках, а компостируемые решения закупаются штучно под нишевые премиальные проекты. Если бренд действительно хочет заявлять экологичность, ему нужно либо закладывать импорт такой плёнки в бюджет, либо честно отказываться от зелёных формулировок на упаковке — компромиссного «немного экологично» здесь не существует.
Глянец против матовой ламинации — практическая разница
Разница не только в блеске. Матовая плёнка стоит дороже глянцевой всего на 5%, но заметно лучше скрывает потёртости при длительном хранении и транспортировке — это критично для премиум-сегмента, где упаковка живёт на полке месяцами. Глянец даёт более насыщенный цвет и контраст, но каждый отпечаток пальца и микроцарапина на нём видны сразу.
Рабочий приём, который редко описывают в обзорных статьях: выборочное UV-лакирование поверх матовой ламинации. Логотип или ключевой графический элемент покрывается глянцевым лаком, а фон остаётся матовым — за счёт разницы фактур создаётся визуальный акцент без дополнительного тиснения или фольгирования. Это дешевле фольги и работает почти на любом тираже.
Что такое ламинация и как устроены основные методы технически
Ламинация — процесс соединения двух или более слоёв материала (обычно бумаги, картона или плёнки) через клеевой или полимерный слой, чтобы получить барьерные, защитные или декоративные свойства, недостижимые каждым материалом по отдельности.
Сухая ламинация
Клей на растворителе наносится на плёнку, растворитель испаряется в сушильной камере, затем плёнка прижимается к подложке горячим валом. Метод быстрый и универсальный, но сушка растворителя — источник основных выбросов летучих органических соединений.
Мокрая ламинация
Клей наносится во влажном виде и сразу прижимается к подложке, сушка идёт уже после соединения слоёв. Используется преимущественно для пористых материалов, которые хорошо впитывают клей — бумага, некоторые виды картона.
Бессольвентная ламинация
Двухкомпонентный клей без растворителя наносится при 40–50°C, полимеризация занимает до 36 часов. Метод даёт меньше выбросов адгезива по сравнению с сухой ламинацией — именно за счёт отсутствия испаряемого растворителя, а не за счёт «более чистого» состава клея. Дороже по оборудованию и требует терпения на этапе созревания рулона, но это плата за пищевую безопасность и экологический профиль.
Экструзионная ламинация
Расплавленный полимер наносится напрямую на подложку через экструдер, минуя отдельный клеевой слой. Хорошо подходит для барьерных многослойных структур, но плохо совместима с последующей переработкой — как и все композиты в этой категории.
Отдельный технический нюанс, который влияет на производство пакетов: толщина ламинирующей плёнки обычно держится в диапазоне 25–32 микрона. Увеличение толщины кажется логичным решением для повышения прочности, но на практике оно почти всегда ошибка: плёнка толще 32 микрон хуже прилегает на сложных сгибах пакета, увеличивает риск расслоения на угловых швах и заметно поднимает стоимость погонного метра без ощутимого выигрыша в защите. Если продукту нужна дополнительная прочность, правильнее менять не толщину плёнки, а плотность самого картона или количество слоёв в структуре.
Как принять решение и не переплатить
Собрать всё вместе можно в короткий порядок действий, который стоит проходить на этапе технического задания, а не после того, как тираж уже заказан.
- Определить, контактирует ли упаковка с продуктом напрямую — если да, других вариантов, кроме бессольвентной ламинации с протоколом миграционных испытаний, по сути нет.
- Проверить, нужна ли стерилизация или автоклавирование — это исключает часть бессольвентных систем и требует отдельного теста на термостойкость.
- Оценить т
Актуальные статьи
МегаФон, BMW, ВТБ и ещё 240+ компаний. Смотрите как это выглядит в шоуриле:


В наше брендинговое агентство обращаются, чтобы заказать: